


ตอบตรง
หากต้องการผลิตส่วนประกอบเชื่อมต่อแบบกำหนดเองจากแบบวิศวกรรม ขั้นแรกให้ยอมรับการออกแบบที่มีการควบคุมซึ่งกำหนดส่วนต่อประสาน วัสดุ ขนาดที่เสร็จแล้ว และหน้าที่การปฏิบัติงาน ตรวจสอบความสามารถในการผลิตก่อนทำตัวอย่าง ใช้ต้นแบบเพื่อตอบคำถามการออกแบบ ตรวจสอบบทความแรกเกี่ยวกับจุดประสงค์การผลิตโดยเทียบกับข้อกำหนดที่เผยแพร่ และอนุมัติการผลิตเป็นชุดหลังจากที่กระบวนการและบันทึกการยอมรับได้รับการยอมรับแล้วเท่านั้น ตัวอย่างที่เหมาะกับเครื่องจักรหนึ่งเครื่องไม่ถือเป็นข้อพิสูจน์ว่าสามารถผลิตซ้ำได้
ที่ตงโจว เราขอแนะนำให้ดูการเชื่อมต่อที่สมบูรณ์ก่อนที่จะปรับพิกัดความเผื่อให้แน่นขึ้นในส่วนหนึ่งส่วน ส้อมต้องมีตาและหมุดคู่กัน ปลายก้านเกลียวต้องมีตำแหน่งการปรับที่กำหนดไว้ ลูกหมากจำเป็นต้องมีพื้นที่ในการเชื่อมต่อและการจัดการการยึดที่ระบุ ความสัมพันธ์เหล่านี้เป็นตัวกำหนดว่าโรงงานจะต้องผลิตอะไรและผู้ซื้อต้องอนุมัติอะไรบ้าง
ของเราบริการเชื่อมโยงที่กำหนดเองครอบคลุมชิ้นส่วนการเชื่อมต่อที่ไม่ได้มาตรฐานที่ทำกับแบบหรือตัวอย่างของลูกค้า กลุ่มผลิตภัณฑ์ของเราประกอบด้วยเคลวิส ปลายก้าน ข้อต่อลูกหมาก และชุดประกอบข้อต่อลูกหมาก วิธีการอนุมัติด้านล่างใช้กับการเชื่อมต่อทางกลเหล่านั้น รวมถึงพินที่เกี่ยวข้องและชิ้นส่วนติดตั้ง
ตรวจสอบว่าข้อกำหนดจำเป็นต้องมีชิ้นส่วนแบบกำหนดเองจริงๆ หรือไม่
เริ่มต้นด้วยโมเดลแค็ตตาล็อกที่ใกล้ที่สุด ระยะพิตช์ของเกลียวอื่นหรือทางแยกที่ยาวกว่าอาจเป็นตัวเลือกที่เผยแพร่ไปแล้ว ตำแหน่งพินตรงกลางใหม่ ซองการผสมพันธุ์ที่ผิดปกติ หรือโครงสร้างข้อต่อที่เปลี่ยนแปลง อาจต้องมีการวาดภาพและตรวจสอบแยกต่างหาก
ตัวอย่างเช่นของตงโจวโต๊ะเคลวิส FKแสดงรายการ FK 8X16 พร้อม M8×1.25 และ FK 8X16 FG พร้อม M8×1 เส้นผ่านศูนย์กลางเกลียวที่ระบุจะเท่ากัน ระดับเสียงของพวกเขาแตกต่างกัน การสั่งซื้อ "เคลวิส M8" ทำให้อินเทอร์เฟซการทำงานไม่ได้รับการแก้ไข การเลือกรุ่นระยะพิทช์ละเอียดที่มีอยู่เป็นงานจัดซื้อที่แตกต่างจากการออกแบบส้อมใหม่
เขียนการอ้างอิงแค็ตตาล็อกข้างการเปลี่ยนแปลงที่เสนอ จากนั้นกำหนดขอบเขตการจัดหา คุณกำลังซื้อส้อมเพียงอย่างเดียว ตะเกียบแบบมีหมุดและรีเทนเนอร์ หรือตัวต่อที่ประกอบแล้วหรือไม่? หน้า FK ของ Dongzhou นำเสนอชุดประกอบที่มีหมุด สลักเกลียว หรือแหวนล็อคสลักตามคำขอ นั่นไม่ได้ทำให้อุปกรณ์เสริมที่ถ่ายรูปทุกชิ้นเป็นส่วนหนึ่งของทุกคำสั่งซื้อ
สำหรับแพ็คเกจอินพุตโดยละเอียด ให้ใช้ของเราคู่มือ RFQ เคลวิสและปลายก้านแบบกำหนดเอง. ภารกิจที่นี่คือการดำเนินการป้อนข้อมูลเหล่านั้นผ่านการตัดสินใจอนุมัติ แทนที่จะหยุดที่ใบเสนอราคา
ตรวจสอบอินเทอร์เฟซที่ติดตั้งก่อนรูปร่างภายนอก
แบบการผลิตกำหนดรูปแบบที่อนุญาต มุมมองแอสเซมบลีจะอธิบายว่าทำไมการเปลี่ยนแปลงนั้นจึงมีความสำคัญ ส่งทั้งเมื่อชิ้นส่วนทำงานในการเชื่อมโยง และระบุการแก้ไขแบบร่าง หน่วย และลำดับความสำคัญของเอกสาร หากโมเดล PDF และ CAD ไม่ตรงกัน ให้แก้ไขข้อขัดแย้งก่อนที่จะเริ่มการตัดเฉือนหรือใช้เครื่องมือ
ASMEY14.5 มาตรฐานการวัดขนาดและความคลาดเคลื่อนกำหนดภาษาสำหรับการสื่อสารข้อกำหนดทางเรขาคณิตบนแบบร่างและแบบจำลอง ระบุระบบการวาดและรุ่นที่เกี่ยวข้อง ซัพพลายเออร์ไม่ควรต้องเลือกการตีความข้อกำหนดของข้อมูลหรือตำแหน่งจากบริบท
| การเชื่อมต่อ | สิ่งที่รูปวาดต้องแก้ไข | การอนุมัติใดควรตรวจสอบ |
|---|---|---|
| ปิ๊นตาผสมพันธุ์และพิน | พอดีรู/หมุด; ช่องว่างทางส้อมและความกว้างของตา การจัดตำแหน่งหลุม ความยาวพินที่ใช้งานได้ อินเตอร์เฟซยึด | การประกอบโดยไม่มีการบังคับบิดเบือน ระยะห่างตามแนวแกนที่ตกลงกัน การยึดหมุดและการยึด |
| ข้อต่อปลายก้านปรับได้ | ด้ายเต็มและมือ; ระยะจุดศูนย์กลางเดือยที่การตั้งค่าที่ระบุ ช่วงการปรับและการมีส่วนร่วมขั้นต่ำ | ความยาวและการล็อคตามการตั้งค่าที่ระบุ บวกกับระยะห่างตลอดการเคลื่อนไหวที่ต้องการ |
| การประกอบข้อต่อลูกหมาก | อินเทอร์เฟซสตั๊ดและซ็อกเก็ต เรขาคณิตการติดตั้ง ซองประกบ; การเก็บรักษาและการเข้าถึงบริการ | การติดตั้งที่ถูกต้อง การเคลื่อนตัวที่ไม่มีสิ่งกีดขวาง และตรวจสอบการยึด/ฟังก์ชันที่ตกลงไว้ |
| ตัวยึดข้อต่อแบบประทับตรา | รูปแบบการติดตั้งและหน้าเบาะนั่ง เรขาคณิตที่เกิดขึ้น ตำแหน่งเดือย; สถานะการวัดอิสระหรือถูกควบคุม | จุดศูนย์กลางร่วมในฟิกซ์เจอร์หรือสภาพการติดตั้งที่ตกลงกันไว้หลังจากการขึ้นรูปและการตกแต่งขั้นสุดท้าย |
พิกัดความเผื่อที่น้อยลงจะมีประโยชน์ก็ต่อเมื่อมีการควบคุมความล้มเหลวเท่านั้น
เส้นผ่านศูนย์กลางรูที่มีการควบคุมอย่างแน่นหนาไม่สามารถแก้ไขรูตะเกียบสองรูที่ไม่ตรงแนวได้ และความยาวภายนอกที่แม่นยำจะไม่กำหนดระยะจุดศูนย์กลางของจุดเชื่อมต่อที่มีปลายเกลียวแบบปรับได้ ทำเครื่องหมายคุณลักษณะการทำงาน ความสัมพันธ์ และสถานะการวัดก่อนที่จะตัดสินใจว่าพิกัดความเผื่อใดที่ต้องเข้มงวดมากขึ้น
คำแนะนำจากทางโรงงานของเราคือสอบถามว่าสินค้าที่สวมไม่พอดีจะปรากฏที่ใดก่อน พินจะปฏิเสธที่จะเข้าหรือไม่? ตาจะผูกระหว่างหน้าส้อมหรือไม่? การเชื่อมโยงจะหมดการปรับหรือไม่? เราจะใช้คำตอบเหล่านั้นเพื่อจัดลำดับความสำคัญของการตรวจสอบการวาดภาพ แทนที่จะใช้เกณฑ์ความคลาดเคลื่อนที่แคบที่สุดที่มีอยู่กับทุกมิติ
รักษาวัสดุและการปรับสภาพพื้นผิวไว้ที่ระดับส่วนประกอบ ตะเกียบสเตนเลสไม่ได้ระบุหมุด คลิป หรือลูกปืนไว้ กำหนดความพอดีที่เสร็จสมบูรณ์อย่างชัดเจน รวมถึงการเคลือบผิวบนพื้นผิวผสมพันธุ์ อธิบายทิศทางของแรง จุดสูงสุดและโหลดซ้ำ การเคลื่อนไหว การเปิดรับแสง และผลที่ตามมาของความล้มเหลว รายงานเชิงมิติไม่สามารถตรวจสอบอายุการใช้งานความล้าหรือโหลดแอปพลิเคชันได้ด้วยตัวเอง
การตรวจสอบความพอดีที่เผยให้เห็นปัญหาสองประการที่แตกต่างกัน
พิจารณาชุดประกอบเคลวิสแบบกำหนดเองที่มีภาพประกอบ ทีมออกแบบเสนอขนาดที่เสร็จสมบูรณ์แล้วดังต่อไปนี้: รูเจาะตั้งแต่ 10.00 ถึง 10.04 มม. หมุดตั้งแต่ 9.96 ถึง 9.98 มม. ช่องว่างตะเกียบตั้งแต่ 20.20 ถึง 20.40 มม. และความกว้างของตาคู่ตั้งแต่ 19.90 ถึง 20.10 มม. สิ่งเหล่านี้ถือเป็นปัจจัยการออกแบบสำหรับการคำนวณ ไม่ใช่ค่าความคลาดเคลื่อนของแค็ตตาล็อก Dongzhou หรือผลการทดสอบของลูกค้า
ตรวจสอบขีดจำกัด ไม่ใช่แค่ขนาดที่ระบุเท่านั้น
ระยะห่างเส้นผ่านศูนย์กลางคือเส้นผ่านศูนย์กลางของรูลบด้วยเส้นผ่านศูนย์กลางพิน ขีดจำกัดกรณีที่เลวร้ายที่สุดคือ:
ขั้นต่ำ: 10.00 − 9.98 =0.02 มม
สูงสุด: 10.04 − 9.96 =0.08 มม
ระยะห่างตามแนวแกนทั้งหมดระหว่างตากับหน้าตะเกียบด้านในทั้งสองคือช่องว่างของตะเกียบลบด้วยความกว้างของตา:
ขั้นต่ำ: 20.20 − 20.10 =0.10 มม
สูงสุด: 20.40 − 19.90 =0.50 มม
นั่นเป็นเช็คที่แตกต่างกัน ตะแกรงแรกมีขนาดเส้นผ่านศูนย์กลางพอดี ส่วนที่สองจะคัดกรองสแต็กความกว้าง ไม่ได้พิสูจน์ถึงการเคลื่อนไหวที่ยอมรับได้ การวางแนวของรู รูปทรงของหมุดยึด หรือประสิทธิภาพภายใต้น้ำหนักบรรทุก
จะเกิดอะไรขึ้นหากใช้ขนาดก่อนการชุบ?
สำหรับการคำนวณครั้งที่สอง สมมติว่าทั้งพื้นผิวของรูเจาะและพื้นผิวหมุดได้รับการเคลือบที่มีความหนาสม่ำเสมอ 0.010 มม. ต่อพื้นผิว สมมติว่าไม่มีการมาสก์หรือขนาดหลังการเคลือบ เส้นผ่านศูนย์กลางของรูลดลง 0.020 มม. และเส้นผ่านศูนย์กลางของพินเพิ่มขึ้น 0.020 มม. ดังนั้นระยะห่างจากเส้นผ่านศูนย์กลางจึงลดลง 0.040 มม.
ช่วงดั้งเดิม 0.02 ถึง 0.08 มม. จะกลายเป็น−0.02 ถึง +0.04 มม. การรวมกันที่แน่นที่สุดตอนนี้มีสัญญาณรบกวน ความหนาของสารเคลือบในที่นี้เป็นเพียงสมมติฐาน ไม่ใช่ข้อกำหนดที่แนะนำ ต้องกำหนดขนาดการทับถมจริงและขนาดสุดท้ายสำหรับกระบวนการที่เลือก
เราขอแนะนำให้ผู้ออกแบบแก้ไขข้อกำหนดเกี่ยวกับขนาดสำเร็จรูป จากนั้นตรวจสอบการมาสก์ ค่าเผื่อการตัดเฉือน หรือการตกแต่งขั้นสุดท้ายหลังการเคลือบตามความเหมาะสม การขยายรูโดยไม่ได้รับการอนุมัติอาจทำให้การประกอบกลับคืนมาในขณะที่สร้างการเล่นที่มากเกินไปในที่อื่น ระยะห่างที่ยอมรับได้ขึ้นอยู่กับโหลด การหล่อลื่น การเคลื่อนไหว และการควบคุมตำแหน่งที่ต้องการ
ตัวอย่างนี้ยังอธิบายด้วยว่าเหตุใดการประกอบต้นแบบด้วยมือหนึ่งชิ้นจึงเป็นหลักฐานการอนุมัติที่อ่อนแอ หมุดขัดเงาอาจเข้าไปในตัวอย่างนั้นในขณะที่ภาพวาดยังคงอนุญาตให้มีการรบกวนรวมกันในชุดถัดไป การแก้ไขอยู่ในการควบคุมการออกแบบและกระบวนการผลิต
ตกลงกันว่าชิ้นส่วนจะอยู่ในสภาพสมบูรณ์ได้อย่างไร
การออกแบบเพื่อความสามารถในการผลิต (DFM) หมายถึงการตรวจสอบว่ารูปทรงเรขาคณิต วัสดุ และข้อกำหนดที่เสนอนั้นสามารถผลิตและตรวจสอบตามเส้นทางที่ต้องการได้หรือไม่ สำหรับการเชื่อมโยง ให้ตรวจสอบลำดับตลอดจนการปฏิบัติงานแต่ละรายการ หลุมที่ได้รับการตรวจสอบก่อนการขึ้นรูปอาจไม่แสดงถึงการวางแนวขั้นสุดท้าย ด้ายที่ได้รับการตรวจสอบก่อนการเคลือบอาจไม่แสดงถึงด้ายที่จัดส่ง
ขอให้ซัพพลายเออร์ระบุคุณสมบัติที่ขึ้นอยู่กับเครื่องมือ การใช้งานรอง หรือการประกอบขั้นสุดท้าย แก้ไขปัญหาว่ารูใช้งานจำเป็นต้องปรับขนาดหลังจากการขึ้นรูปหรือการตกแต่งขั้นสุดท้ายหรือไม่ จะป้องกันหรือตรวจสอบเกลียวอย่างไร และพื้นผิวใดที่สร้างการตั้งค่าการตรวจสอบ เส้นทางที่ตกลงกันไว้จะต้องคงข้อกำหนดการออกแบบไว้ ไม่ใช่ผ่อนคลายอย่างเงียบๆ

ชิ้นส่วนที่มีการประทับตราจำเป็นต้องมีการตัดสินใจเกี่ยวกับชิ้นส่วนที่ขึ้นรูปแล้ว
ตงโจวหน้าปั๊มที่กำหนดเองอธิบายการตรวจสอบข้อกำหนด การออกแบบแม่พิมพ์ การทดลองเครื่องมือ และการปรับแต่งก่อนการผลิตและการตรวจสอบเป็นชุด ลำดับดังกล่าวให้เหตุผลในทางปฏิบัติในการประเมินตัวอย่างที่ขึ้นรูปก่อนปล่อยการออกแบบฉากยึด
ช่องว่างแบบเรียบไม่สามารถกำหนดตำแหน่งเดือยสุดท้ายได้ กำหนดวิธีที่ที่นั่งในวงเล็บและการวัดการยอมรับนั้นว่างหรือถูกจำกัดหรือไม่ ของเราคู่มือการวาดภาพวงเล็บประทับตราตรวจสอบสถานะการวัดเหล่านั้นโดยละเอียด
สำหรับต้นแบบในยุคแรกที่สร้างด้วยเส้นทางอื่น ให้บันทึกความแตกต่าง ต้นแบบของชิ้นส่วนที่มีการประทับตราในอนาคตอาจตอบคำถามเกี่ยวกับพื้นที่การประกอบได้ แต่ไม่ได้แสดงให้เห็นถึงรูปทรงของชิ้นส่วนที่ขึ้นรูปหรือความสามารถในการทำซ้ำของการผลิต เช่นเดียวกับเมื่อวัสดุต้นแบบหรือการรักษาพื้นผิวแตกต่างจากข้อกำหนดที่เผยแพร่
แยกการเรียนรู้การออกแบบจากการอนุมัติการผลิต
"ตัวอย่างที่ได้รับการอนุมัติ" นั้นกว้างเกินไป เว้นแต่การอนุมัติจะระบุสิ่งที่ตัวอย่างพิสูจน์ได้ ใช้การตัดสินใจที่มีชื่อและแนบหลักฐานในแต่ละการตัดสินใจ ลำดับต่อไปนี้เป็นกรอบการอนุมัติในทางปฏิบัติ ข้อตกลงการซื้อควรกำหนดบันทึกและการอนุญาตที่แน่นอนที่จำเป็น
ปล่อยพื้นฐานการออกแบบ
ยอมรับแบบร่างชิ้นส่วนและการประกอบ การแก้ไข รายการวัสดุ ข้อกำหนดด้านวัสดุและการตกแต่ง และคุณลักษณะการทำงานที่ทำเครื่องหมายไว้ ปิดคำถาม DFM เป็นลายลักษณ์อักษร บันทึกว่าการเปลี่ยนแปลงที่ร้องขอนั้นเป็นข้อเสนอหรือข้อกำหนดที่ได้รับอนุมัติแล้ว
ใช้ต้นแบบเพื่อตอบคำถามเฉพาะ
กำหนดคำถามก่อนทำการสุ่มตัวอย่าง: การใส่หมุด ระยะห่างในการติดตั้ง ข้อต่อ การปรับ หรือการเข้าถึงบริการ บันทึกสิ่งที่แตกต่างจากส่วนการผลิตที่ตั้งใจไว้ ถ้าการทดสอบตรวจสอบการเคลื่อนไหวโดยไม่มีโหลดในการทำงาน การอนุมัตินั้นไม่ได้กำหนดประสิทธิภาพโหลดหรืออายุการใช้งานของความล้า
ตรวจสอบบทความแรกเกี่ยวกับจุดประสงค์การผลิต
ตกลงกันว่าวัสดุ เครื่องมือ การตกแต่ง และขั้นตอนการประกอบจริงใดที่บทความแรกเป็นตัวแทน เชื่อมโยงคุณลักษณะที่วัดแต่ละอย่างกับแบบที่ปล่อยออกมาและระบุชิ้นส่วนที่ได้รับการตรวจสอบ บันทึกค่าและการเบี่ยงเบนตามจริง แทนที่จะอาศัยเพียงการประทับตราผ่านโดยรวม เพิ่มบันทึกการทดสอบการทำงานหรือประสิทธิภาพที่ตกลงไว้ตามข้อกำหนดที่ต้องการ
อนุมัติการควบคุมการผลิตซ้ำ
ยอมรับจุดตรวจสอบ การสุ่มตัวอย่าง การระบุล็อต การจัดการชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนด และบันทึกที่มาพร้อมกับการจัดส่ง ในกรณีที่ชุดนำร่องมีความเหมาะสม ให้ใช้เพื่อประเมินเส้นทางการผลิตที่ต้องการ แทนที่จะใช้ตัวอย่างที่ทำด้วยมือแยกต่างหาก กำหนดผู้ที่อาจอนุมัติการผลิตและการยอมรับใดๆ เป็นไปตามเงื่อนไขหรือไม่
การตรวจสอบบทความครั้งแรก (FAI) จะบันทึกว่าชิ้นส่วนเริ่มต้นที่ระบุตรงตามข้อกำหนดที่เกี่ยวข้องหรือไม่ ความสามารถของกระบวนการจะถามคำถามอื่น: กระบวนการที่เสถียรนั้นแตกต่างกันอย่างไรโดยสัมพันธ์กับขีดจำกัดข้อกำหนดเฉพาะคำแนะนำเกี่ยวกับความสามารถในกระบวนการของ NISTกำหนดความสามารถในแง่ของกระบวนการที่มั่นคง และอภิปรายการสมมติฐานทางสถิติเบื้องหลังดัชนีความสามารถ อย่าคำนวณดัชนีความสามารถของกระบวนการ เช่น Cpk จากต้นแบบที่เลือกไว้บางส่วน หรือใช้เกณฑ์การอนุมัติสากลโดยไม่มีวิธีการที่ตกลงกันไว้
ทำให้วิธีการยอมรับสามารถทำซ้ำได้
ผู้ซื้อและซัพพลายเออร์จะต้องวัดลักษณะเดียวกันในสถานะที่กำหนดไว้เดียวกัน ระยะห่างของศูนย์กลางการเชื่อมโยงที่วัดโดยมีปลายเกลียวเข้าที่จนสุดเป็นผลที่แตกต่างจากระยะห่างที่การตั้งค่าการปรับที่ระบุ ขายึดแบบยืดหยุ่นที่วัดได้โดยอิสระจะแตกต่างจากขายึดที่ยึดไว้ในอุปกรณ์ติดตั้ง
สำหรับคุณลักษณะการทำงานแต่ละอย่าง ให้ยอมรับการอ้างอิงแบบร่าง ขีดจำกัดที่อนุญาต ขั้นตอนการตรวจสอบ และการตั้งค่า เลือกเกจหรือวิธีการวัดที่เหมาะสม และกำหนดการตัดสินใจยอมรับที่ใกล้ถึงขีดจำกัด ของ NISTคำแนะนำความไม่แน่นอนของการวัดอธิบายว่าทำไมค่าที่วัดได้จึงมีความไม่แน่นอน จำนวนหลักบนจอแสดงผลไม่ได้กำหนดคุณภาพของผลลัพธ์ด้วยตัวเอง
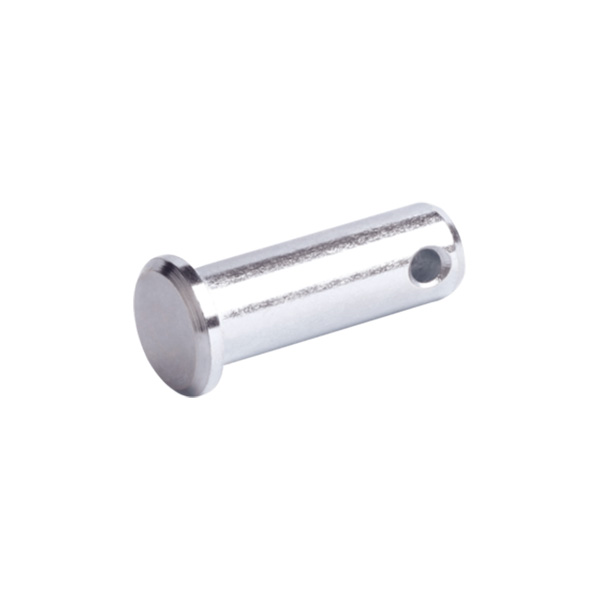
การทดสอบความพอดีและการตรวจสอบขนาดจะตอบคำถามที่แตกต่างกัน
ตงโจวระบุตัวตนของมันช่วงพินพีซีสำหรับใช้กับข้อต่อเคลวิส FK และ FT สำหรับการประกอบแบบกำหนดเอง ให้วัดคุณลักษณะของหมุดและรูที่เกี่ยวข้อง จากนั้นตรวจสอบการประกอบภายใต้เงื่อนไขที่ตกลงกันไว้
หมุดที่เสียบอย่างอิสระไม่ได้พิสูจน์ทุกขีดจำกัดของมิติ การอ่านค่าเส้นผ่านศูนย์กลางไม่ได้พิสูจน์ว่าหมุดทะลุผ่านปึกตะเกียบและตาทั้งหมด เช็คเสริมซึ่งกันและกัน
| ลักษณะเฉพาะ | กำหนดเช็ค | บันทึกหลักฐาน |
|---|---|---|
| เจาะรูและปักหมุดเสร็จแล้ว | สภาพที่เสร็จแล้ว ขีดจำกัดเส้นผ่านศูนย์กลาง วิธีการ และเงื่อนไขการประกอบ | ขนาดจริง รหัสชิ้นส่วนที่ตรวจสอบ และผลการตรวจสอบความพอดี |
| การเชื่อมต่อแบบเกลียว | คำบรรยายภาพแบบเต็ม ข้อกำหนดการวัดที่เกี่ยวข้อง และการตรวจสอบการมีส่วนร่วมที่ระบุ | การระบุมาตรวัด/ผลลัพธ์ และหลักฐานการมีส่วนร่วมหรือการประกอบแยกกัน |
| ระยะจุดศูนย์กลางเดือย | ตำแหน่งการปรับ เงื่อนไขการล็อค และการอ้างอิงการวัด | ระยะทางที่วัดและการตั้งค่าที่ใช้ |
| รีเทนเนอร์และการเคลื่อนไหว | ฮาร์ดแวร์ที่เลือก สภาพที่นั่ง เงื่อนไขการเดินทาง และเงื่อนไขการทดสอบ | เอกลักษณ์ของการประกอบ การสังเกต และผลการทดสอบที่ระบุ |
| วัสดุและการตกแต่ง | ข้อกำหนดเฉพาะส่วนประกอบ เอกสาร และการตรวจสอบที่จำเป็น | บันทึกวัสดุ/การตกแต่งที่เชื่อมโยงกับล็อตหรือชิ้นส่วนที่ได้รับการตรวจสอบ |
เราขอแนะนำให้เก็บตัวอย่างอ้างอิงไว้ควบคู่ไปกับบันทึกที่วัดได้ ตัวอย่างช่วยหารือเกี่ยวกับรูปลักษณ์และความรู้สึกในการประกอบ แต่ไม่สามารถเข้ารหัสทุกมิติที่อนุญาตหรือพิสูจน์เกรดของวัสดุที่ไม่ระบุชื่อได้ เมื่อตัวอย่างและแบบวาดไม่ตรงกัน ให้ขอคำตัดสินเป็นลายลักษณ์อักษรและปรับปรุงเอกสารควบคุม
ปล่อยแบทช์โดยมีขอบเขตการควบคุมการเปลี่ยนแปลงที่ชัดเจน
รุ่นการผลิตที่เป็นประโยชน์จะระบุหมายเลขชิ้นส่วนที่ได้รับอนุมัติและการแก้ไข บทความและบันทึกแรกที่ได้รับการยอมรับ เนื้อหาการประกอบที่ให้มา และเงื่อนไขใดๆ ที่ยังไม่ได้รับการแก้ไข ควรแยกแยะการอนุมัติโดยสมบูรณ์จากการเบี่ยงเบนที่จำกัดสำหรับปริมาณหรือล็อตที่ระบุชื่อ สัมปทานชั่วคราวจะต้องไม่กลายเป็นข้อกำหนดที่ไม่ได้เขียนไว้ของคำสั่งถัดไป
รักษาความเชื่อมโยงระหว่างการจัดส่งและการอนุมัติ: การระบุล็อต การแก้ไขแบบร่างที่เกี่ยวข้อง และวัสดุ เอกสารการตกแต่งและการตรวจสอบที่จำเป็นสำหรับคำสั่งซื้อ ปกป้องรูที่เสร็จแล้ว เกลียว และฮาร์ดแวร์ที่เก็บไว้ระหว่างการจัดการและการบรรจุตามข้อกำหนดที่ตกลงไว้ บรรจุภัณฑ์เป็นส่วนหนึ่งของเงื่อนไขการจัดส่ง ไม่ใช่ข้อพิสูจน์ประสิทธิภาพของส่วนประกอบ
การเปลี่ยนแปลงในภายหลังจำเป็นต้องได้รับการตรวจสอบผลกระทบ
การเปลี่ยนระยะพิทช์เกลียวส่งผลอย่างชัดเจนต่อชิ้นส่วนที่ผสมพันธุ์ การเปลี่ยนการเคลือบ การอบชุบด้วยความร้อน ซัพพลายเออร์รีเทนเนอร์ หรือเครื่องมือขึ้นรูปอาจส่งผลต่อขนาดหรือลักษณะการทำงานโดยไม่เปลี่ยนรูปทรง ระบุลักษณะที่ได้รับผลกระทบและตกลงว่าจำเป็นต้องมีบทความแรกใหม่หรือการทดสอบเพิ่มเติมก่อนที่ชิ้นส่วนที่แก้ไขจะเข้าสู่การผลิต
คำแนะนำของเราคือระบุเหตุผลในการส่งคืนการอนุมัติทุกครั้ง "การผูกพินหลังเสร็จสิ้น" มีประโยชน์มากกว่า "ตัวอย่างถูกปฏิเสธ" เชื่อมโยงอาการเข้ากับความต้องการ แก้ไขการออกแบบหรือกระบวนการ และทำซ้ำการตรวจสอบที่ได้รับผลกระทบ หากมีคนต้องขัด โค้งงอ หรือเปลี่ยนฮาร์ดแวร์เพื่อให้ได้รับการยอมรับ คำจำกัดความการผลิตที่ได้รับอนุมัติจะต้องคำนึงถึงการดำเนินการนั้นด้วย
เริ่มการตรวจสอบการเชื่อมโยงแบบกำหนดเองกับ Dongzhou
ส่งแบบวิศวกรรมปัจจุบันและมุมมองการประกอบ โดยมีการอ้างอิงแค็ตตาล็อกที่ใกล้ที่สุดหากมีอยู่ บอกเราว่าอินเทอร์เฟซใดที่ได้รับการแก้ไข คุณลักษณะใดที่สามารถเปลี่ยนแปลงได้ ส่วนประกอบใดในคำสั่งซื้อที่ต้องมี และกลไกที่ต้องทำ หากคุณมีตัวอย่าง ให้ระบุว่าเป็นชิ้นส่วนที่ได้รับอนุมัติ เป็นต้นแบบ หรือส่งคืนภาคสนาม
ของเราบริการเชื่อมโยงที่กำหนดเองเป็นจุดเริ่มต้นที่เกี่ยวข้องสำหรับการเชื่อมต่อทางกลที่ไม่ได้มาตรฐาน สำหรับชิ้นส่วนติดตั้งที่ขึ้นรูป ให้ระบุสถานะการวัดและดูที่ของเราบริการปั๊มแบบกำหนดเอง. กำหนดหลักฐานการอนุมัติที่ร้องขอพร้อมกับการสอบถาม เพื่อให้การอภิปรายครอบคลุมข้อกำหนดการผลิตและรูปทรง
ให้เราตรวจสอบความเชื่อมโยง ไม่ใช่แค่โครงร่าง
ที่ Ningbo Dongzhou Transmission เรานำเสนอทั้งชิ้นส่วนการเชื่อมต่อแคตตาล็อกและชิ้นส่วนที่ไม่ได้มาตรฐานตามแบบหรือตัวอย่าง แบ่งปันรายละเอียดอินเทอร์เฟซของหมุดผสมพันธุ์ ตา หรือแบบเกลียวกับภาพวาด เราสามารถเปรียบเทียบข้อกำหนดกับกลุ่มผลิตภัณฑ์ที่เผยแพร่ของเรา และหารือเกี่ยวกับรูปทรงที่กำหนดเอง ขอบเขตการจัดหา และข้อกำหนดการอนุมัติกับคุณ
หารือเกี่ยวกับการเชื่อมโยงแบบกำหนดเองของคุณกับ Dongzhouคำถามก่อนอนุมัติชิ้นส่วนเชื่อมต่อแบบกำหนดเอง
ซัพพลายเออร์สามารถผลิตส่วนเชื่อมต่อแบบกำหนดเองจากตัวอย่างเพียงอย่างเดียวได้หรือไม่
ตัวอย่างสามารถให้รูปทรงเริ่มต้นได้ แต่การผลิตซ้ำยังคงต้องมีคำจำกัดความที่ตกลงกันไว้เกี่ยวกับวัสดุ พื้นผิว ส่วนต่อประสาน รูปแบบที่อนุญาต และการยอมรับ ตัวอย่างที่ชำรุดหรือซ่อมแซมไม่ควรกำหนดขนาดระบุใหม่โดยไม่ต้องตัดสินใจในการออกแบบ
การอนุมัติต้นแบบอนุญาตให้มีการผลิตจำนวนมากหรือไม่
เฉพาะในกรณีที่การอนุมัติครอบคลุมคำจำกัดความการผลิตที่ตั้งใจไว้อย่างชัดเจนและหลักฐานที่จำเป็นเท่านั้น ต้นแบบที่ทำจากวัสดุทดแทน เส้นทางอื่น หรือการประกอบด้วยมืออาจตอบคำถามด้านการออกแบบได้โดยไม่ต้องตรวจสอบการผลิตซ้ำ
คำสั่งเชื่อมโยงแบบกำหนดเองทั้งหมดควรต้องมีการศึกษาความสามารถหรือไม่
ไม่มีแพ็คเกจหลักฐานเดียวที่เหมาะกับทุกคำสั่งซื้อ ตกลงข้อกำหนดตามปริมาณ ความเสี่ยงด้านการทำงาน และภาระผูกพันของลูกค้า ชิ้นส่วนที่ทำครั้งเดียวและชุดที่ทำซ้ำจำเป็นต้องมีหลักฐานที่แตกต่างกัน การวิเคราะห์ความสามารถยังต้องการข้อมูลกระบวนการที่เหมาะสมและสมมติฐานทางสถิติอีกด้วย
จะเกิดอะไรขึ้นเมื่อตัวอย่างที่ได้รับอนุมัติขัดแย้งกับภาพวาด
แก้ไขความคลาดเคลื่อนเป็นลายลักษณ์อักษรก่อนการผลิต ระบุข้อกำหนดในการควบคุม แก้ไขเอกสารที่ได้รับผลกระทบตามความจำเป็น และกำหนดการตรวจสอบหรือการทดสอบใดที่ต้องทำซ้ำ อย่าปล่อยให้คำจำกัดความที่เข้ากันไม่ได้สองคำหมุนเวียนภายใต้การอนุมัติเดียวกัน


